

Partición estructural y desmontaje funcional.

Estación de sujeción remota (bloque final izquierdo)
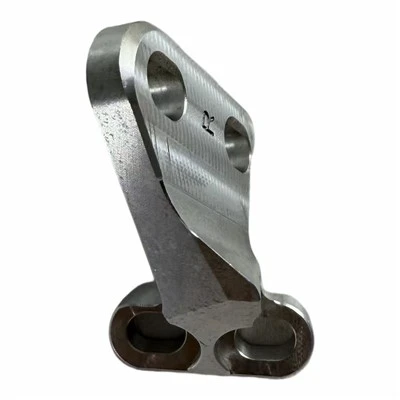
Configure una cavidad de hundimiento, una protuberancia de posicionamiento y un orificio pasante. La cavidad se utiliza para incrustar pequeños accesorios, abrazaderas o módulos de detección a juego, y el orificio es responsable de fijar el eje del pasador/bloquear el tornillo; La superficie del escalón puede lograr un posicionamiento plano, controlar la tolerancia posicional después del ensamblaje y evitar la desviación lateral.

Sección larga de viga principal en voladizo
Adoptando un diseño de ranura liviano, la parte posterior está ahuecada y la disposición de las nervaduras reductoras de peso es muy exquisita: no solo reduce el peso total y el momento de inercia en condiciones de balanceo, sino que también conserva las nervaduras de refuerzo necesarias para mantener la rigidez a la flexión y evitar la deformación por flexión de los voladizos largos bajo tensión; En el cuerpo de la viga se disponen dos orificios avellanados escalonados para el roscado y fijación de tornillos, consiguiendo la instalación exterior de todo el basculante.

Extremo de instalación cercano (bloque del extremo derecho)
Diseñe ranuras de posicionamiento, orificios para luces y orificios roscados que se puedan conectar a ejes giratorios, conectores de cilindros o bases de equipos. La estructura de ranura proporciona un efecto de posicionamiento antirotación, lo que reduce la dificultad de alineación durante el montaje. Los agujeros roscados pueden completar el bloqueo y la fijación.
Características de la tecnología de procesamiento
1. Método de procesamiento: utilice centros de mecanizado CNC de 5 o 4 ejes para el procesamiento general de fresado. Los lados frontal y posterior de las piezas, las cavidades de múltiples ángulos, los escalones de las paredes laterales y las diferentes profundidades de los orificios avellanados se forman como un todo sin necesidad de soldar el desmontaje, evitando la deformación y la reducción de la resistencia causada por la soldadura. En la superficie se pueden ver patrones de corte CNC claros y finos, con transiciones suaves entre superficies curvas y esquinas redondeadas, y un control estricto sobre la precisión dimensional.
2. Selección de material convencional: comúnmente se usa la aleación de aluminio 6061-T6, que combina características de corte fácil, buena resistencia estructural y ventajas de peso ligero; Si hay vibraciones alternativas frecuentes en el escenario de uso, se puede actualizar la aleación de aluminio 7075-T6 para mejorar la resistencia a la fatiga.


Escenarios de aplicaciones convencionales
1. Brazo oscilante del dispositivo: adaptado al componente del dispositivo de tres mordazas sobre el que consultó anteriormente, que sirve como brazo de soporte oscilante para la pinza y completa la transmisión de acción del mecanismo de agarre;
2. Soporte de trasplante automatizado: equipado con pequeñas boquillas de succión al vacío y sensores fotoeléctricos para completar las operaciones de recogida y desplazamiento de materiales en la línea de montaje;
3. Soporte de ajuste para el equipo de detección: fije la sonda de detección y ajuste la posición espacial de la sonda basándose en la posición del orificio de instalación del cuerpo del brazo;
4. Enlace de articulación del brazo robótico pequeño: componente del enlace final del robot de carga ligera.
Precauciones sobre las condiciones de montaje y funcionamiento.
1. Proceso de apriete: debido a la baja dureza de la aleación de aluminio, es necesario controlar el par de apriete de los tornillos de bloqueo. Se recomienda utilizar arandelas elásticas planas para evitar que los tornillos se aflojen en condiciones de vibración. Un torque excesivo puede causar problemas como deslizamiento de la rosca y colapso de la base;
2. Optimización de la resistencia al desgaste: en el caso de rotación recíproca a largo plazo-de la cavidad del extremo izquierdo y el orificio pasante del eje del pasador-, se pueden presionar casquillos de acero inoxidable para ralentizar el desgaste del sustrato de aluminio y extender la vida útil de las piezas;
3. Referencia del tratamiento de la superficie: el anodizado mate es suficiente para las condiciones de trabajo interiores convencionales, lo que no solo mejora la resistencia al desgaste sino que también previene la oxidación y la suciedad; La solución de anodizado duro se puede utilizar para escenas con polvo y humedad;
4. Recordatorio de fuerza: el momento de la estructura en voladizo aumenta con la longitud del voladizo y los componentes más pesados deben disponerse lo más cerca posible de la base para reducir la carga de flexión en la posición de la raíz.

Pequeño complemento a los detalles del proceso.
Se han diseñado múltiples cavidades con transiciones redondeadas, lo cual es una optimización de detalles muy práctica que puede evitar la concentración de tensiones en ángulos rectos y reducir la probabilidad de agrietamiento cuando las piezas se someten a vibraciones alternas; El diseño avellanado permite que la cabeza del tornillo se hunda en el interior, evitando interferencias y colisiones después del montaje.
Etiqueta: brazo oscilante de aleación de aluminio, fabricantes, proveedores, fábrica de brazo oscilante de aleación de aluminio de China, Carcasa principal sellada de cavidad profunda para automóviles, Clip de fijación para soporte en voladizo, Soporte de fijación de forma irregular, Anillo limitador de la lente, piezas mecánicas, Rieles deslizantes de precisión